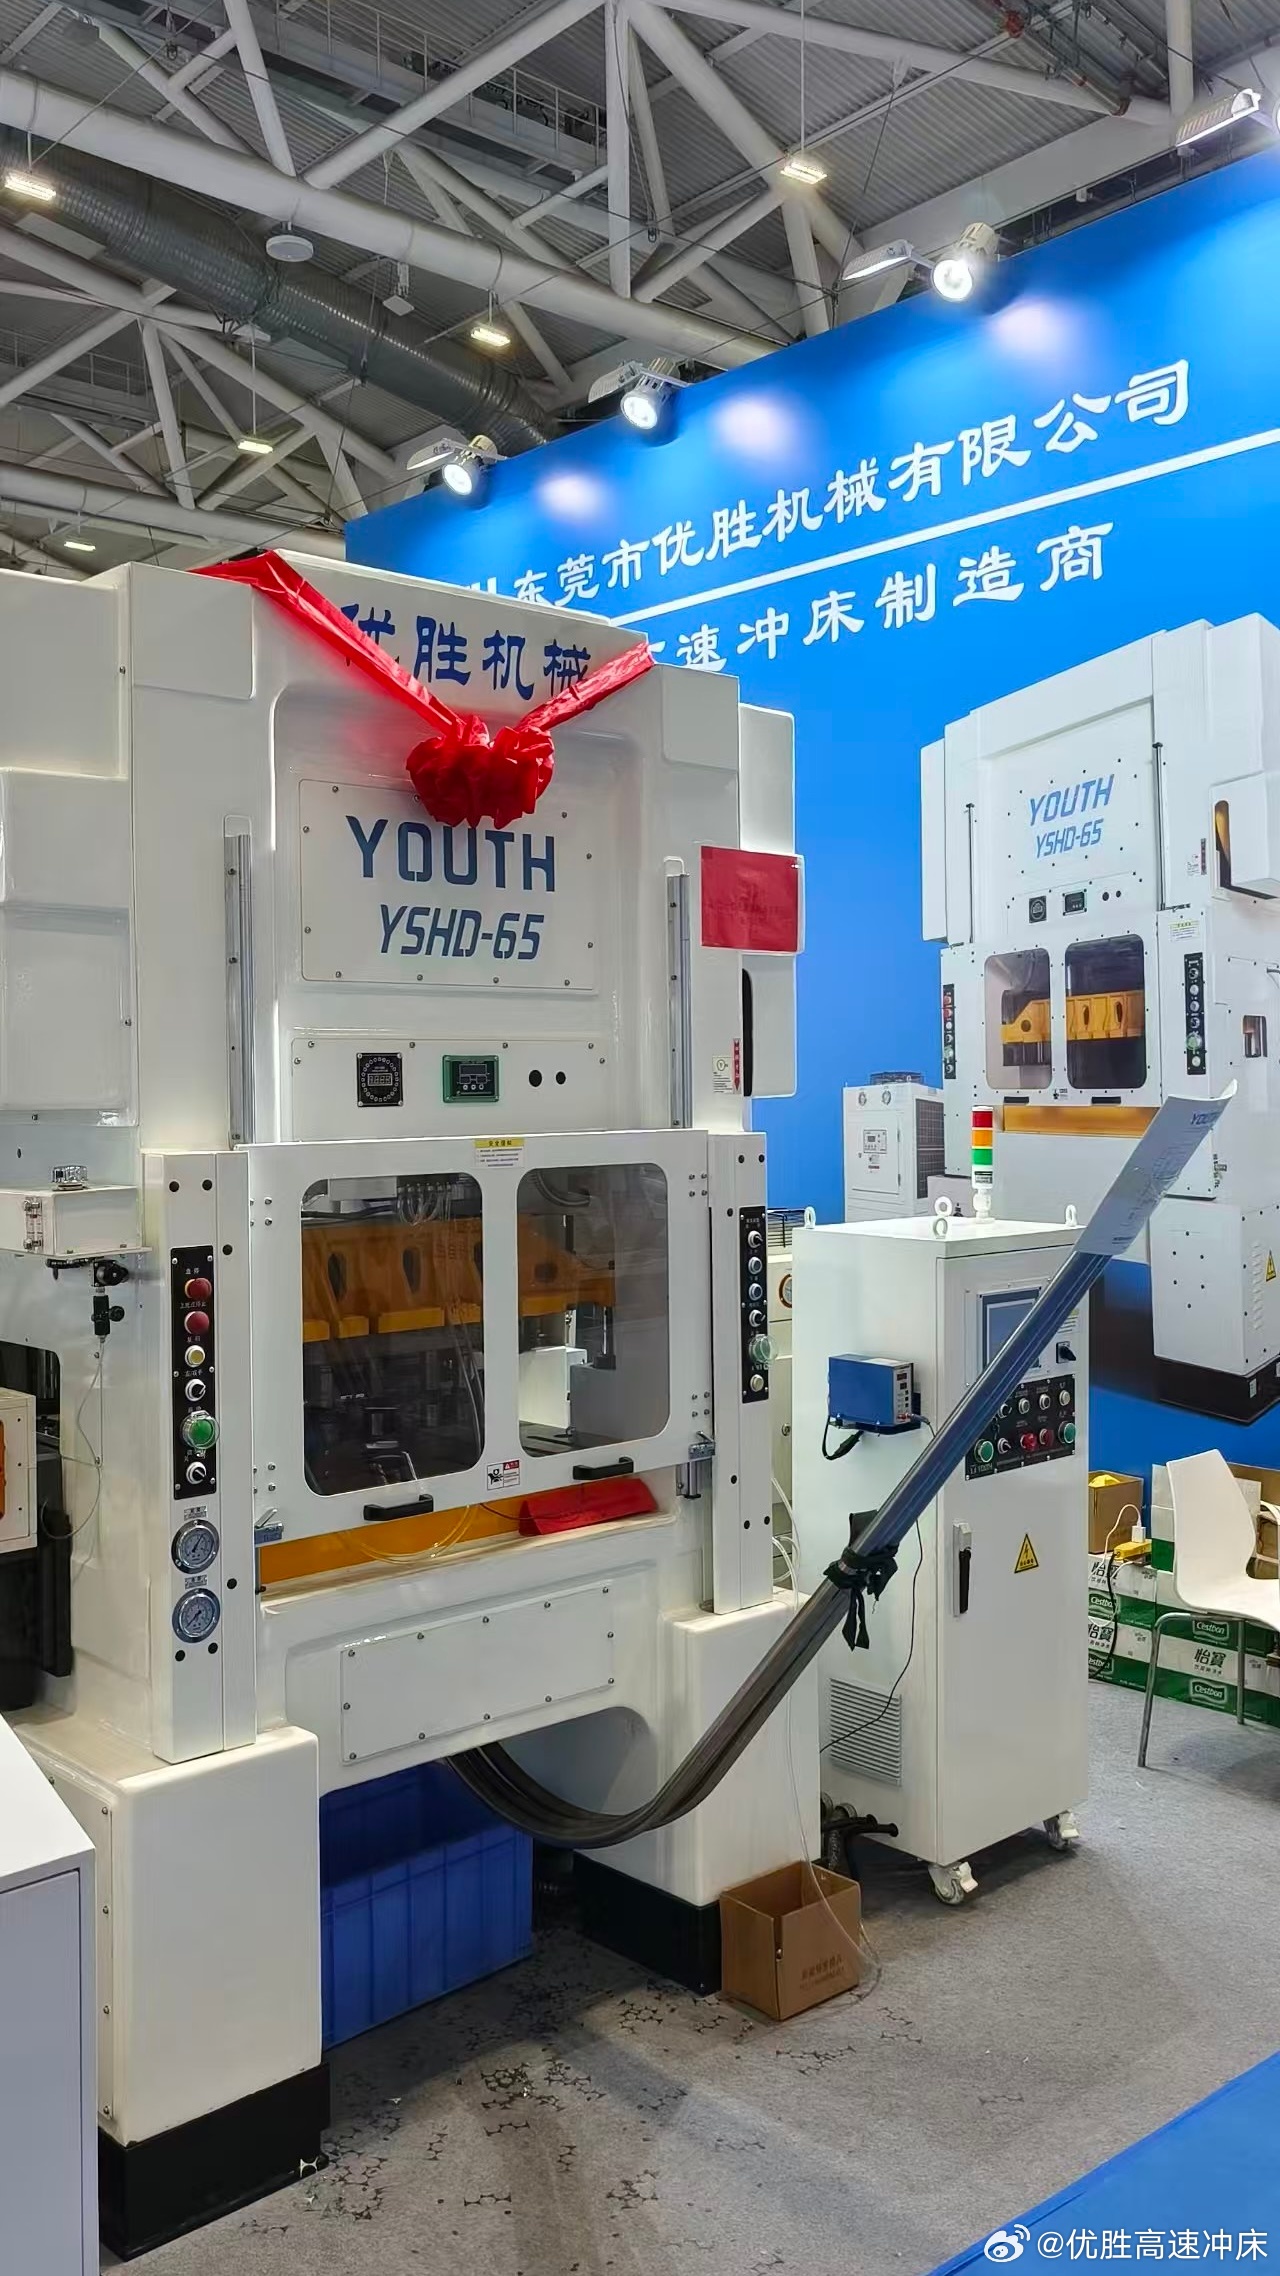
为什么高速冲床要做"双轴"?一文讲透双轴龙门结构的门道
买高速冲床的时候,很多老板盯着吨位、冲次、价格看,却容易忽略一个藏在机身里的关键问题:这台机是单轴还是双轴?
别小看这一根轴的差别。它直接决定了你的模具能活多久、产品精度能稳多久、机器能陪你干多少年。今天东莞优胜就用大白话,把双轴龙门高速冲床的结构逻辑一次讲清楚。
一、单轴冲床的"先天短板":力从一边来
传统的单轴冲床,动力靠一根曲轴传递,滑块的受力点天然偏向一侧。低速、小吨位的场景问题不大,可一旦速度拉高、台面加宽、模具变复杂,短板就藏不住了:
1. 受力不均。滑块一端先吃劲、一端后吃劲,冲压瞬间滑块会产生肉眼看不见的微小倾斜。2. 精度会"飘"。刚装机时下死点精度漂漂亮亮,跑上半年,单边磨损累积,精度开始跑偏,次品率悄悄爬升。3. 模具遭罪。模具的凸凹模间隙是按微米级设计的,滑块一歪,模具刃口单边硬碰硬,磨得飞快。模具是冲压厂里数一数二的大成本,一套精密模具几十万,寿命打七折就是真金白银的损失。4. 做不了大台面。想把台面做大、上多工位级进模,单轴结构根本压不住偏载,只能放弃。
二、双轴结构的核心逻辑:左右对称发力
双轴龙门冲床,用两根曲轴左右对称布置,同步驱动滑块。这个设计带来的改变是根本性的:
第一,不怕模具偏心冲压。实际生产里,模具很难做到绝对居中受力,尤其是多工位级进模,各个工位的冲压力本来就大小不一。双轴左右对称发力,滑块像被两只手稳稳按住,偏载工况下依然保持平稳。
第二,精度长期稳得住。东莞优胜双轴龙门高速冲床的下死点精度可以做到 ±0.005mm,平行精度 0.02,垂直精度 ±0.005mm。更重要的是"常年稳得住"——跑半导体引线框架、马达铁芯、LED 支架这类对精度极度敏感的活儿,精度不跑偏才是硬道理。
第三,模具寿命明显拉长。滑块不歪,模具刃口均匀磨损,从客户实际使用情况看,模具寿命能延长 30% 左右。模具钱是冲压生产里的大头支出,这一项省下来,比砍价砍下来的购机款划算得多。
第四,高速运转震动小、噪音低。对称结构本身就抵消了一部分不平衡力,再配合整体铸造床身、锻打曲轴、日本进口轴承,机器高速连冲时更安静、更耐造。
第五,台面可以做大。双轴压得住大台面,像优胜 85 吨机型台面做到 1300×800×160,125 吨做到 1400×800×160,复杂多工位模具也能从容上马,产能直接拉满。
三、两个常见误区,帮你避开选购的坑
误区一:"双轴就是多一根轴,没啥技术含量。"
真不是。两根曲轴要做到严格同步,对加工精度、装配工艺的要求远高于单轴。同步性差一丝,双轴反而变成内耗,滑块照样扭。所以双轴机好不好,关键看厂家的加工母机、装配经验和调校水平。优胜有自己的龙门铣、落地镗等大设备,装配师傅平均从业 10 年,靠的就是这套硬功夫。
误区二:"我的活儿简单,单轴凑合用就行。"
短期凑合,长期算账就不一定划算了。模具磨损加快、精度跑偏带来的次品、停机修机的误工,都是持续失血。如果你的产品批量大、要长期跑,双轴机多出来的购机差价,通常能从模具费和良品率里省回来。反过来,如果只是小批量、低频次、精度要求宽松的粗活,单轴或肘节机确实够用——这也正是优胜同时做双轴龙门、肘节、C 型三类机型的原因,按活儿配机,不让客户多花冤枉钱。
四、好结构还要好"底子"来配
结构只是骨架,双轴优势能不能兑现,还要看整机的用料做工。优胜的做法是:
机身整体铸造,刚性足、吸震好,高速连冲时机身稳如泰山;曲轴用合金钢锻打料,抗疲劳、耐冲击;齿轮采用磨齿工艺,啮合精度高、传动噪音低;轴承清一色日本 NTN、NSK、IKO 进口件;离合器用气动摩擦式,结合平稳、响应快;润滑采用油脂润滑,管路简单可靠。装配团队是平均干了 10 年的老师傅,一台台亲手调出来。
这些配置单拎出来都不花哨,但组合在一起,就是"精度常年不飘、机器少坏少停机"的底气。
五、什么样的活儿,特别需要双轴?
如果你做的是这些产品,双轴结构基本是刚需:
- 电机定转子:硅钢片高速连冲,模具工位多、受力复杂;- 精密连接器端子:3C、汽车、航天航空连接器,公差以微米计;- 半导体引线框架:精度要求高,批量巨大,停一次机损失很大;- 电感支架、散热器片:薄料高速,模具间隙小,偏载就是模具杀手。
优胜双轴龙门机覆盖 35 吨、45 吨、65 吨、85 吨、125 吨五个吨位,35/45 吨机型冲次可达每分钟 1000 次,65 吨以上机型可达每分钟 600 次,可冲压不锈钢、铜、铝、马口铁、硅钢片、镍片、铁料及合金材料,板厚能力 2.0mm 以内。
六、日常维护上,双轴机要注意什么
双轴结构本身皮实,但好习惯能让它跑得更久:
- 定期检查润滑。优胜采用油脂润滑,按保养周期加注到位,传动部位才能长期保持状态。- 留意离合器状态。气动摩擦式离合器结合平稳,但气源要保持清洁干燥,水汽会加速摩擦片损耗。- 模具安装尽量居中。虽然双轴抗偏载能力强,规范装模能进一步延长模具和设备的寿命。- 精度定期复检。建议每隔一段时间用千分表复检下死点精度,早发现早调整,小问题不拖成大修。
七、三个高频问题,一次答完
问:双轴机换模、调模麻烦吗?答:不麻烦。优胜双轴龙门机配 PLC 加触摸屏控制系统,闭模高度调整、参数设定都在屏上完成,工作台带 T 型槽,装模锁模顺手,老师傅上手快。
问:速度拉到每分钟 1000 次,精度还保得住吗?答:35 吨、45 吨机型冲次可达每分钟 1000 次,65 吨以上机型可达每分钟 600 次,这是在双轴对称结构、整体铸造床身、锻打曲轴、进口轴承整套配置支撑下的稳定指标,不是实验室里的瞬间峰值。当然,实际跑多高冲次,还要结合材料、模具和送料条件综合设定。
问:我们的模具是按老机器做的,换新机要不要重开模?答:一般不用。优胜支持定制行程、闭模高度、工作台面,可以照着现有模具和产线条件来配机,把换机成本压下来。
八、写在后面
选冲床,吨位决定"能不能冲",结构决定"冲得好不好、稳多久"。双轴龙门结构的价值,不在开机第一天,而在第三年、第五年——精度还稳、模具还省、机器还安静。
东莞优胜扎根东莞大朗镇,2012 年建厂,14 年源头工厂,机加工和装配车间 3000 平米,支持按图纸定制吨位、台面、行程、闭模高度,标准机交货周期 30 天,广东境内 24 小时上门售后,省外 48 小时响应。设备已出口俄罗斯、越南、印尼、印度、埃及等地。
想看机、试模,或者拿着产品图纸聊聊怎么配机,欢迎留言私信,源头工厂直接对接,没有中间商。
(参数以实际机型配置为准)