新能源车必须配健身教练?
难言之隐新能源汽车有个难言之隐:太胖(重)了。一块电池包占了整车重量的20%-30%,三电系统一加,空载重量差不多等于燃油车满载。工程师一算账:整车每瘦10%,续航能多跑5%-8%,电耗还能降5%-6%。
"减肥"难可减肥不能光靠饿,得换材料。铝合金登场了——密度只有钢的三分之一,耐腐蚀、吸能好,电池包壳体、车身结构件都爱用它。但铝有个毛病:太难焊了。导热率是碳钢的3倍,热量刚上去就散没了;表面氧化膜熔点2050℃,铝基体才660℃,焊的时候膜不熔、铝化了,夹渣一抓一把;传统MIG焊热影响区宽达8-12mm,焊完强度直接掉30%以上。
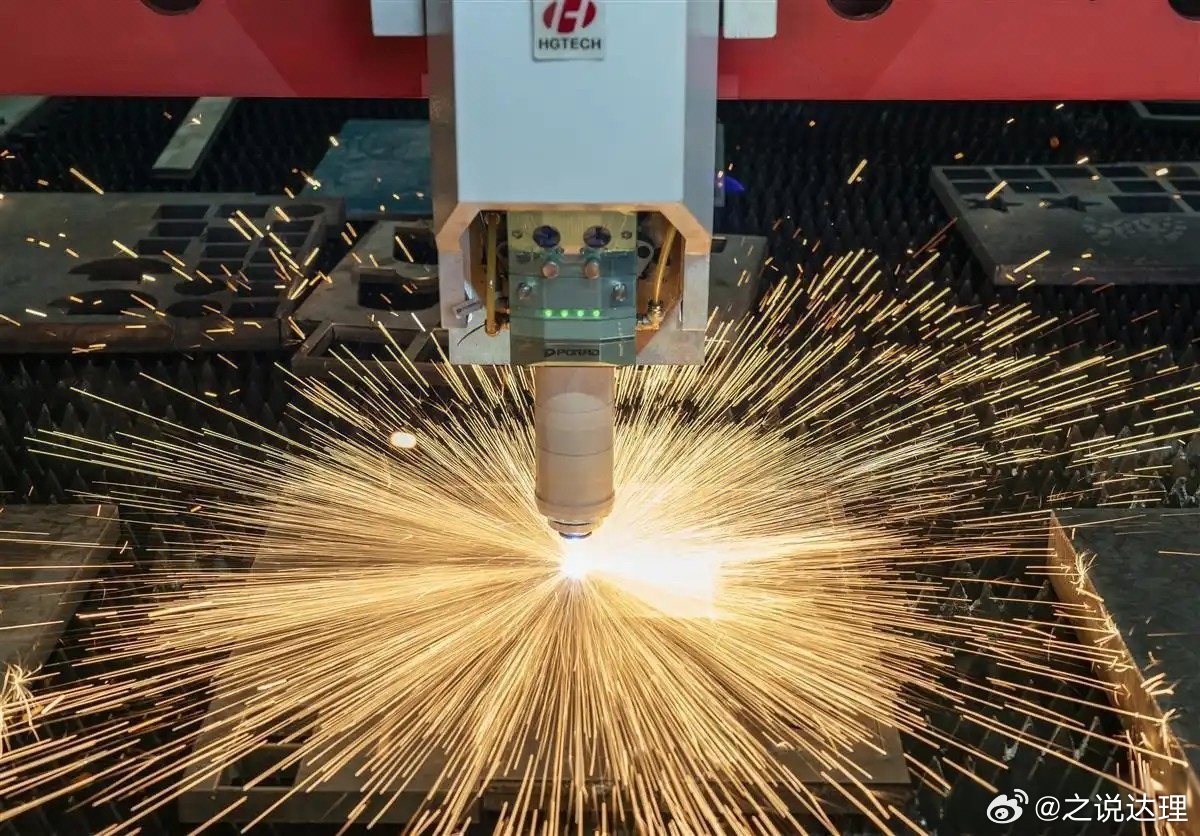
"八仙过海"激光焊最先出场。能量集中、焊缝窄、变形小,堪称"精准外科刀"。但铝合金对激光吸收率不到5%,大部分能量打了水漂。工程师一拍脑袋:加个电弧辅助!激光-电弧复合焊应运而生,电弧产生的等离子体帮激光"开路",桥接能力大增。特斯拉Model 3的钢铝混合车身就靠它,整备质量压到1761kg,比同级车轻5%-8%。搅拌摩擦焊(FSW)走的是"以柔克刚"路线。没弧光、没飞溅、没烟尘,人称"绿色焊接",接头强度能到母材的85%,比铆接还能减重15%-20%。 吉利、小鹏的电池托盘就用它,不过焊得慢,还得伺候好那个焊缝尾部的"匙孔"。CMT冷金属过渡则是MIG焊的"佛系版本"。焊丝每秒回抽90次,熔滴温柔过渡,热输入小、不飞溅,薄板焊接一把手。比亚迪、北汽的电池包下箱体,约70%焊缝都是它干的。遇到钢铝"联姻",焊接搞不定,自冲铆接(SPR)和热熔自攻丝(FDS)就登场了。冷连接,不靠熔化,靠机械咬合。奇瑞捷豹路虎一口气铆了3700多个点,每把铆钳70万到130万元,铆钉五毛一个——这大概是汽车工业里最贵的"订书机"了。凯迪拉克CT6更夸张,电阻点焊、SPR、FDS、胶接齐上阵,四种工艺联合才把车身"拼"起来。奥迪A8甚至用了14种连接方法,堪称"连接工艺博览会"。
综合治理新能源车减肥,靠的不是少吃一顿,而是材料、结构、工艺的三管齐下。焊接师傅们从钢铁车间走进汽车工厂,手里的焊枪换成了激光器、搅拌头和铆钉枪——这大概是中国焊接史上最时髦的一次"跨界转型"了。这也正在重新定义焊接的边界——也给探伤人出了一张永远答不完的"综合卷"!
以上信息主要参考百度,DEEPSEEK,豆包,秘塔,KIMI,元宝,千问等助手。部分文字内容由AI协助生成。