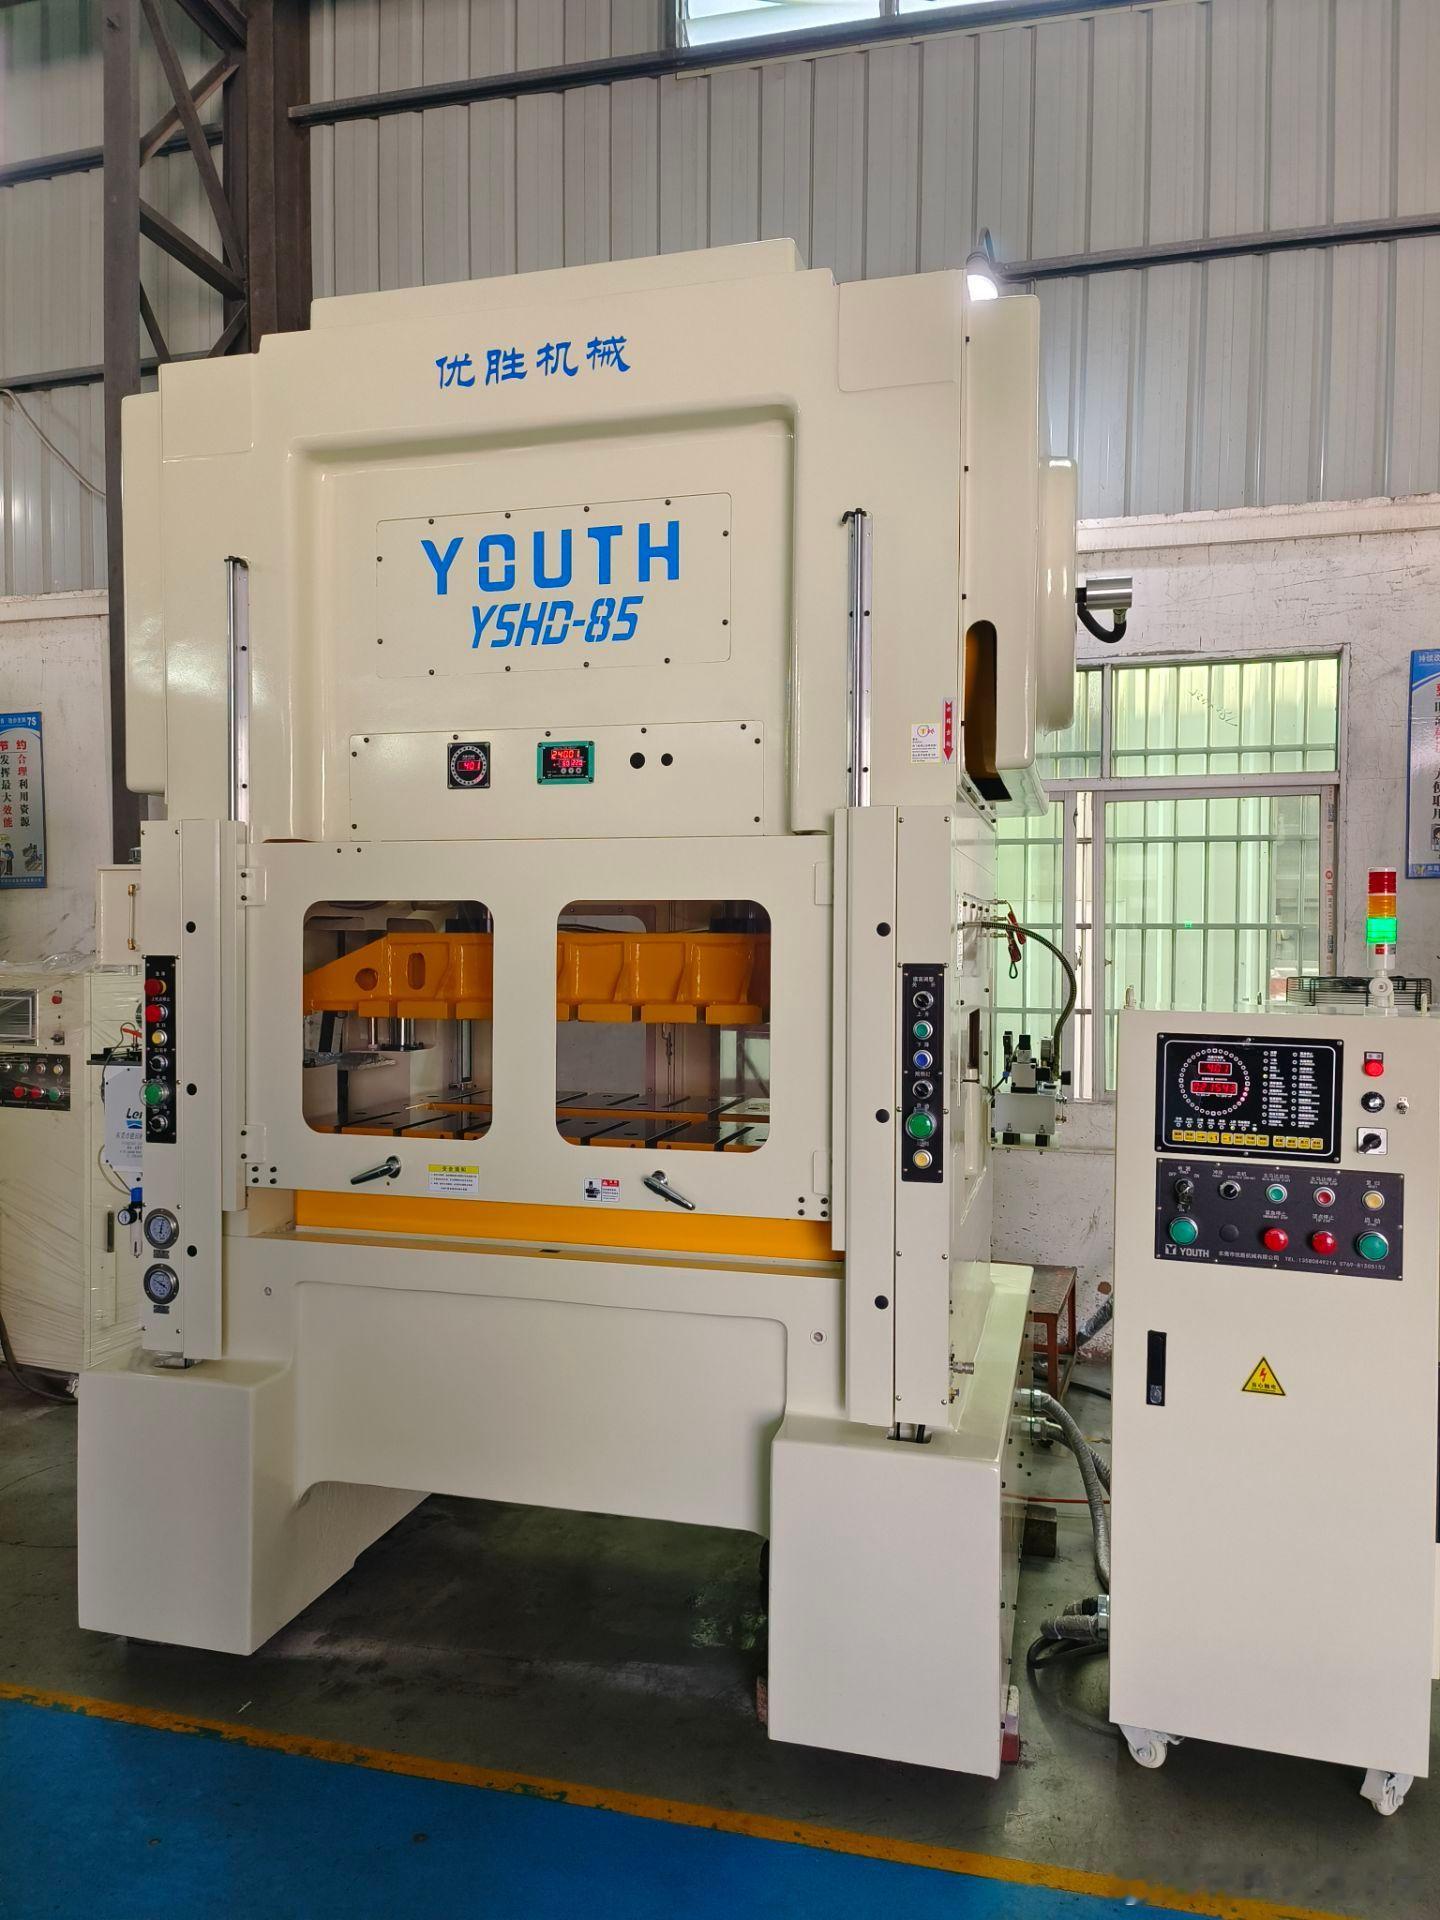
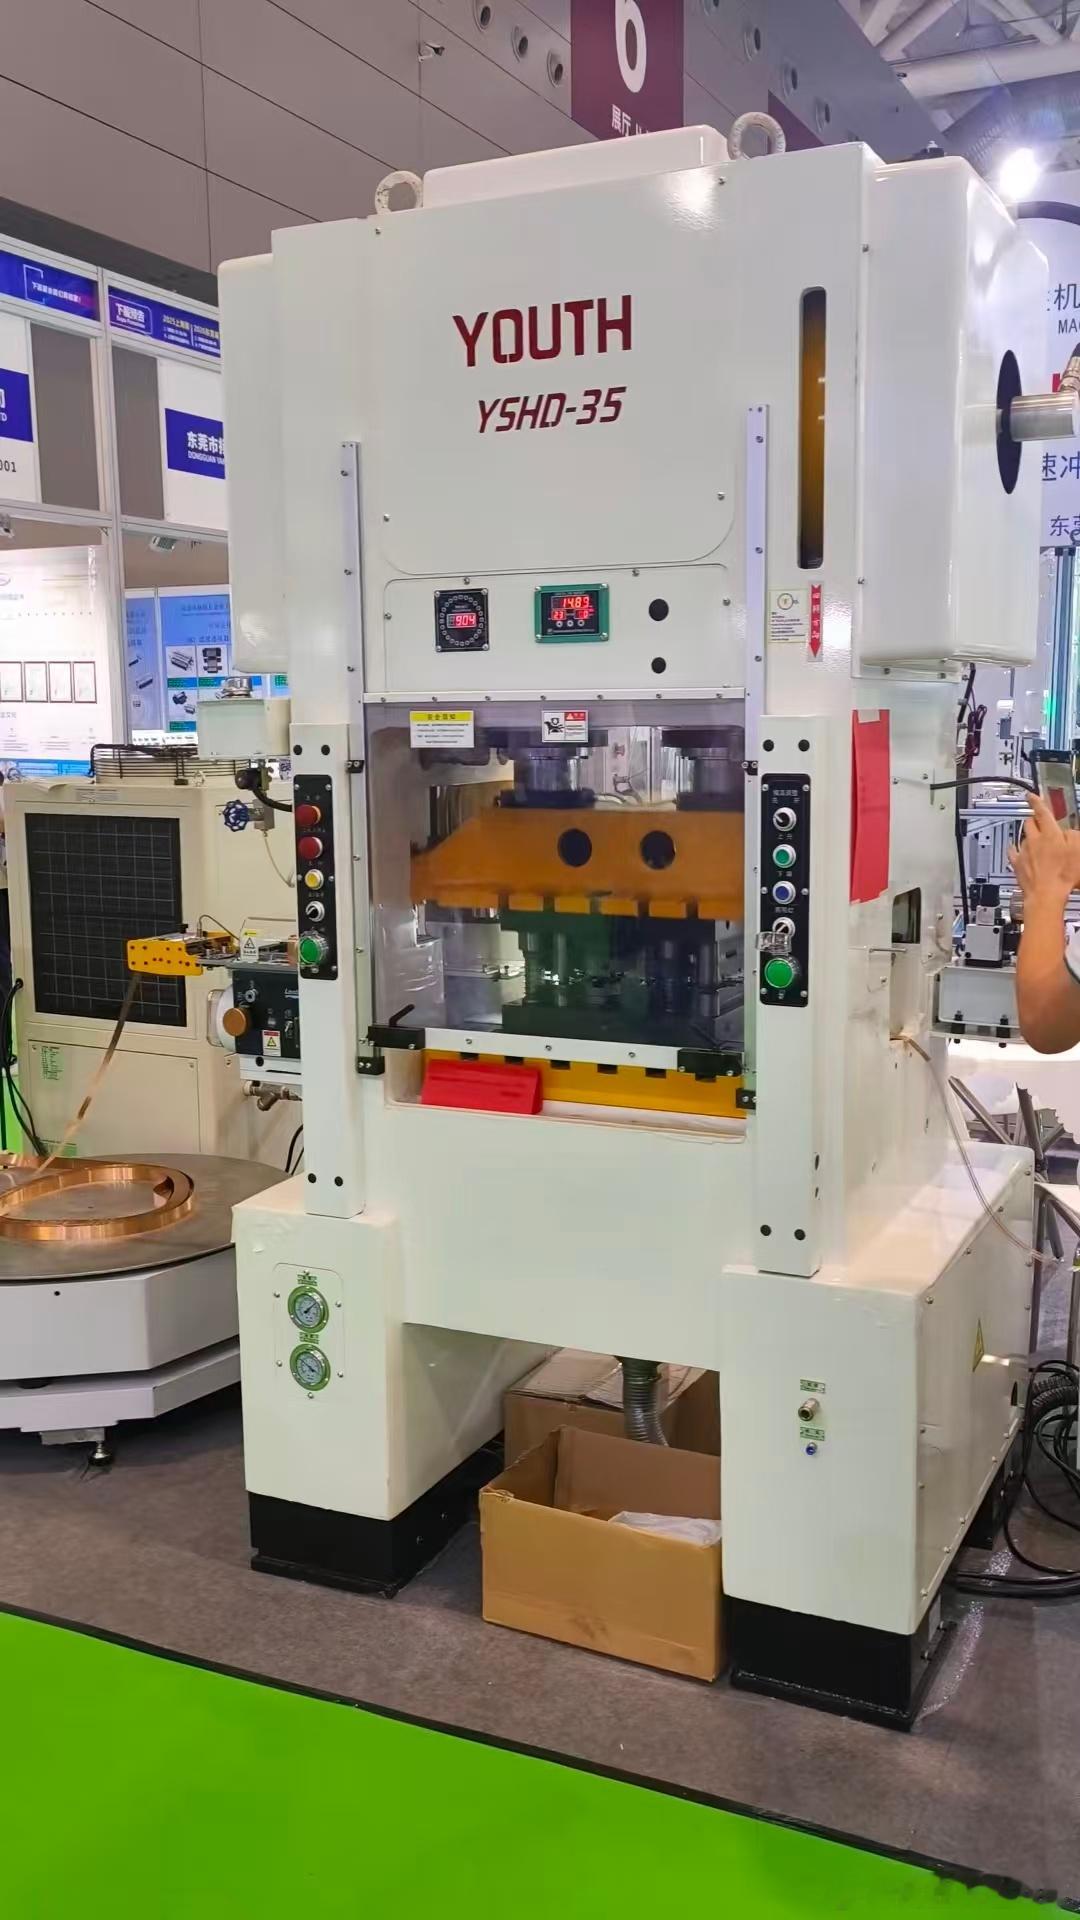
标准冲床放不下你的模具?聊聊高速冲床非标定制:吨位、台面、行程都能改
做冲压的老板多多少少都遇到过这种尴尬:看中的标准机型,台面差两厘米放不下模具;或者产品特殊,需要多加一个落料孔、改一下闭模高度,问了一圈厂家,得到的回复都是"标准机就这样,改不了"。
改不了,通常不是技术上做不到,而是厂家不愿意做——标准机走量,定制机费事。但对买家来说,硬迁就标准机的代价并不小:模具重新设计要钱,工艺流程被迫调整要时间,生产效率打折是长期的损失。
今天就用大白话聊聊高速冲床的非标定制:哪些地方能改、改起来要注意什么、怎么跟厂家把需求说清楚。看完再去谈定制,心里有底。
一、先想清楚:你的"特殊需求"到底特殊在哪
很多客户一开口就是"我要定制一台冲床",但具体定制什么,说不上来。其实冲压设备的定制需求,翻来覆去就那么几类:
第一类,吨位。产品材料厚、冲裁力大,标准35吨不够用,但又用不到65吨,中间档位怎么办?这就要看厂家能不能按你的实际冲裁力需求来定吨位。
第二类,台面尺寸。模具是按产品排的,尤其是多工位级进模,模具尺寸先定了,再来找放得下的台面。双轴龙门机的台面从650×470到1400×800有几个标准档,但模具尺寸不凑巧卡在中间,就得定制台面。
第三类,行程和闭模高度。产品拉深切边、或者模具有特殊结构,标准行程不够,或者闭合高度装不下模具,这两个参数都得跟着改。
第四类,功能性的改动。比如加大落料孔让废料顺利排出、加装送料机接口、改工作台T型槽的位置,这些看着是小改动,但都得在机床设计阶段就定好,出厂后再改就是大工程。
把自己的需求归到这几类里,跟厂家沟通效率会高很多。
二、定制一台高速冲床,改动的难度差别很大
不是所有定制都一个价、一个周期。改动的位置不同,难度天差地别,这里按难度从低到高捋一遍:
相对好改的:落料孔尺寸和位置、T型槽布置、加装送料机和周边自动化接口、闭模高度在一定范围内调整。这些属于"结构小改",对机床本体刚性影响不大,周期和成本都可控。
中等难度的:工作台面加大加宽。台面不是简单换块板子,台面大了,滑块、导轨跨距、机身开口都要跟着变,受力要重新核算。双轴龙门结构在这一点上有天然优势——左右对称发力,台面加宽后抗偏载的底子还在,不像单点结构那样台面一大就发飘。
难度较高的:行程加长、吨位提升。行程变了,曲轴、连杆、滑块的运动参数全要重新设计;吨位变了,机身铸件、曲轴、离合器的承载全要上一个等级。这类定制基本等于重新设计一台机器,一定要找有自己机加工能力的源头工厂,靠外协拼装的厂做不了这种活。
三、定制机最怕什么?精度不能因为"改"而打折
有些客户担心:定制的机器,会不会没有标准机成熟?精度能不能保证?
这个担心不无道理,但关键看厂家的底子。定制机的精度保障,来自三个地方:
一是机身本体的刚性。整体铸造的机身,应力释放充分,长期稳定性比焊接拼装的强。台面、开口这些尺寸改了之后,铸件模型要跟着改,这就要求厂家有稳定的铸件外协渠道和自己的龙门铣、落地镗等大加工设备,改完的件自己能干、能检。
二是核心传动件不缩水。定制机最容易被"降本"的地方就是里子——曲轴是不是锻打料、齿轮是不是磨齿工艺、轴承用的什么牌子。这些地方看不出来,但直接决定机器跑两三年之后精度飘不飘。像曲轴用合金钢锻打、齿轮磨齿、轴承用日本NTN/NSK/IKO这类配置,不管机器怎么改,都不该动。
三是改完之后实测验证。负责任的厂家,定制机出厂前要做下死点精度、平行精度、垂直精度的实测,数据交底给客户。下死点精度±0.005mm、平行精度0.02mm这个级别的指标,改不改机型都应该是验收标准,而不是只给标准机承诺。
四、周期和钱:定制到底要多花多少?
说实话,定制肯定比买标准机贵、比标准机慢,这是客观规律。但账要算全:
周期上,标准机一般30天左右交货,定制机要看改动幅度——改落料孔、加送料接口这类小改,周期增加有限;改台面、改行程这种动结构的,要给设计和铸件留出时间。靠谱的厂家会在合同里把交期写清楚,而不是含糊一句"尽快"。
费用上,定制的加价幅度跟改动量正相关。但反过来算另一笔账:硬买标准机,模具重做、工艺妥协、效率打折,这些隐性成本往往比定制加价高得多。尤其是做电机定转子、精密连接器、半导体引线框架这类大批量产品的厂,设备是要跑五年十年的,前期一次性把机型定对,长期综合成本反而更低。
还有一点容易被忽略:定制机最好找售后跟得上的厂家。机器是按你的产线定制的,配件、调试都有特殊性,出了问题厂家24到48小时能到场,和隔着千山万水等排期,完全是两种体验。
五、跟厂家谈定制,这几个问题必须问清楚
最后给一份"谈定制"的清单,照着问,基本不会踩坑:
1. 改动部分谁出图?最好让厂家根据你的产品图纸出机床方案图,双方签字确认,白纸黑字比口头承诺管用。
2. 改完之后的关键精度指标是多少?下死点、平行度、垂直度,写进合同验收条款。
3. 核心配置有没有因为定制而变化?曲轴、齿轮、轴承、离合器、控制系统,逐项确认。
4. 交期怎么算?延期怎么办?写清楚。
5. 安装调试谁负责?定制机的调试比标准机复杂,包安装调试、包试机达标,这一条不能省。
6. 后期易损件有没有库存?定制件坏了能不能快速补?有备件库存、能发急件的厂家,停机风险小得多。
高频问答
问:吨位能随便定吗?比如我要一台50吨的。答:吨位不是拍脑袋定的数字,要按你的材料、料厚、冲裁周长算冲裁力,再留安全余量。把产品图纸给厂家,让技术人员算完再定,比随口报个数字靠谱。
问:台面改大了,会不会影响速度?答:会有一定影响。台面大、滑块重,惯量上去了,冲次要适当降。双轴龙门机本身600到1000次的冲次范围,改台面后厂家会重新核算能稳跑的速度区间,这个要在方案阶段确认。
问:定制机能享受和标准机一样的售后吗?答:正规厂家是一样的,甚至因为是定制机,调试和跟踪会更细。签合同时把售后响应时效、保修范围写清楚即可。
问:定制比标准机贵多少算合理?答:没有统一标准,看改动量。小改几个点,加价有限;动结构的改动,加价明显。建议拿两三家源头工厂的报价对比,注意对比的是"同配置同改动量",别只比总价。
问:定制机交货后不合适怎么办?答:这就是前期图纸确认和试机验收的意义。方案图双方签认、出厂前实测数据交底、到厂包调试达标,这三步走完,"不合适"的概率就很低了。
写在最后
买冲床这件事,标准机解决的是"有没有"的问题,定制解决的是"合不合"的问题。产品特殊、模具特殊、产线有特殊规划的,与其买台标准机回去将就,不如一开始就把需求摊开跟厂家谈清楚。吨位、台面、行程、落料孔、闭模高度,这些地方改到位了,机器才真正是为你的产品服务的。
以上参数以实际机型配置为准。有具体产品和定制需求想探讨的,欢迎在评论区交流,咱们下期接着聊。
高速冲床非标定制冲压设备精密制造