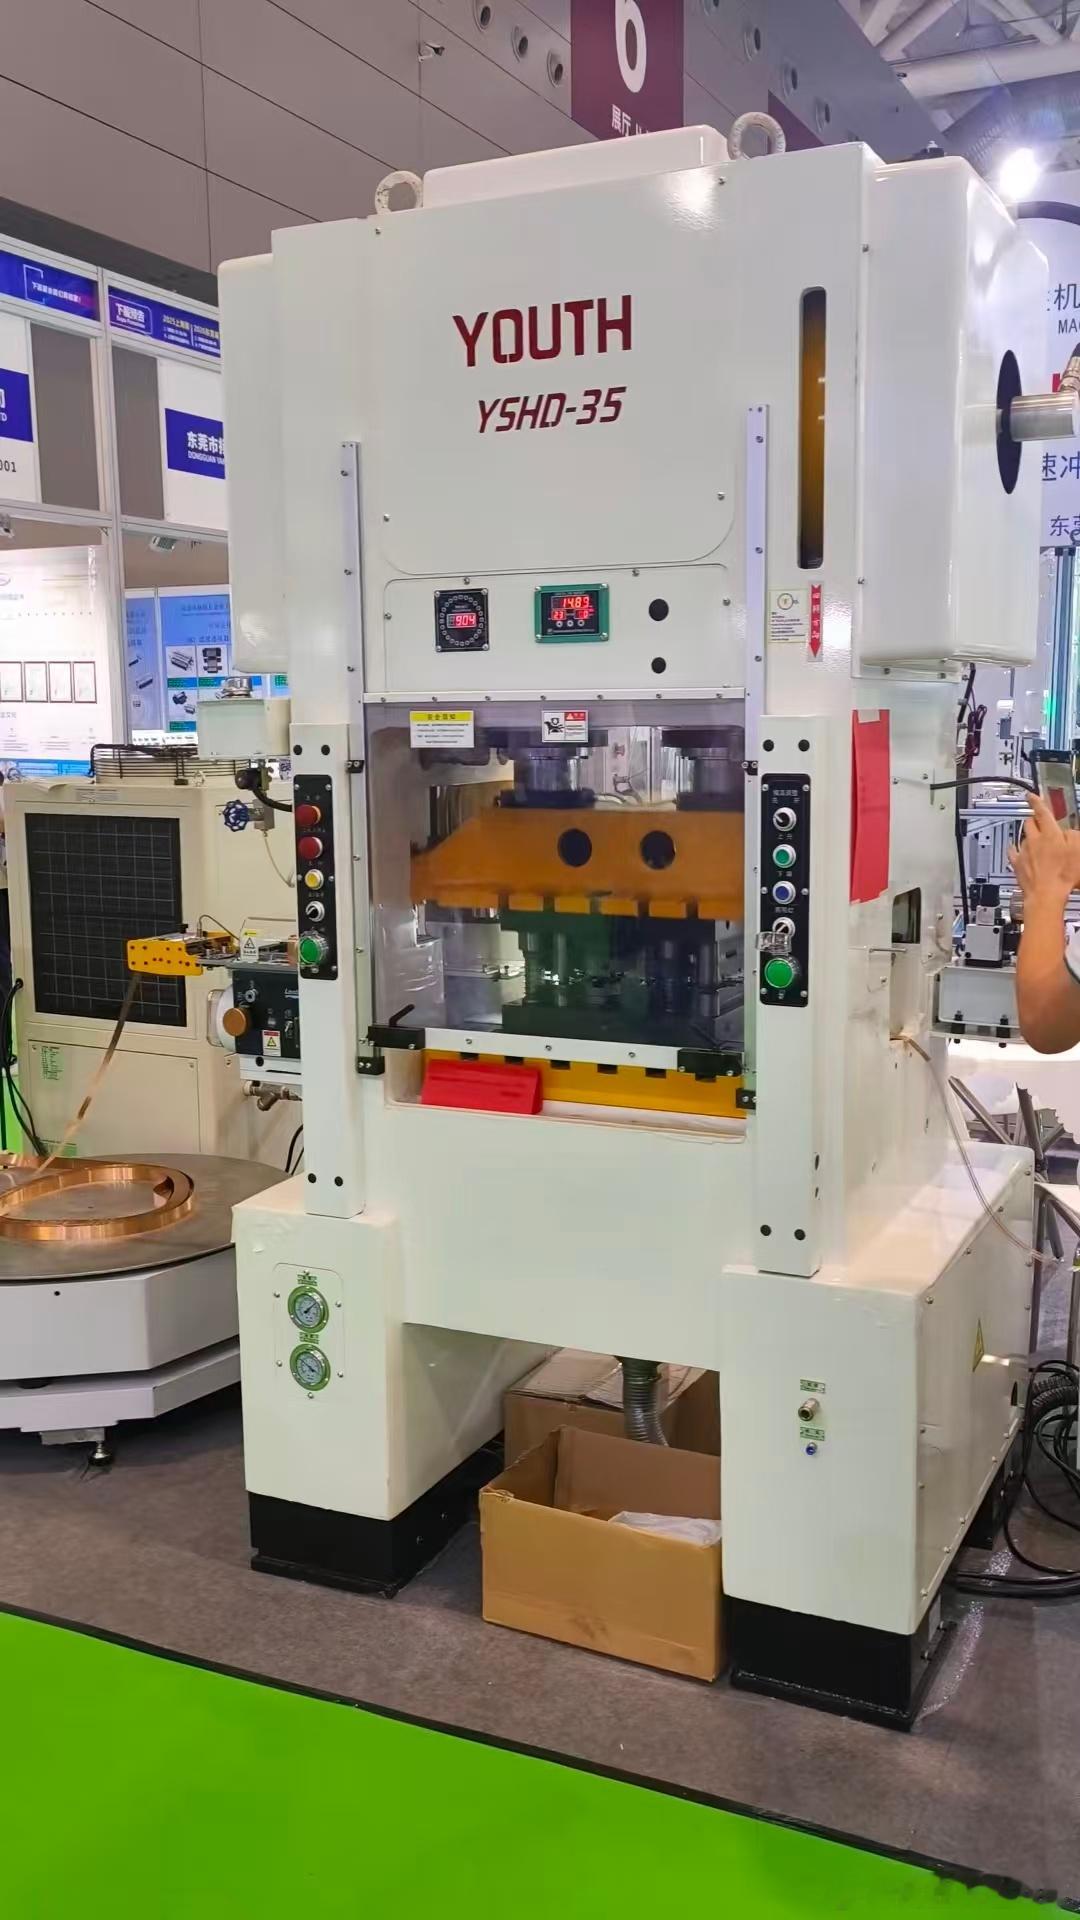
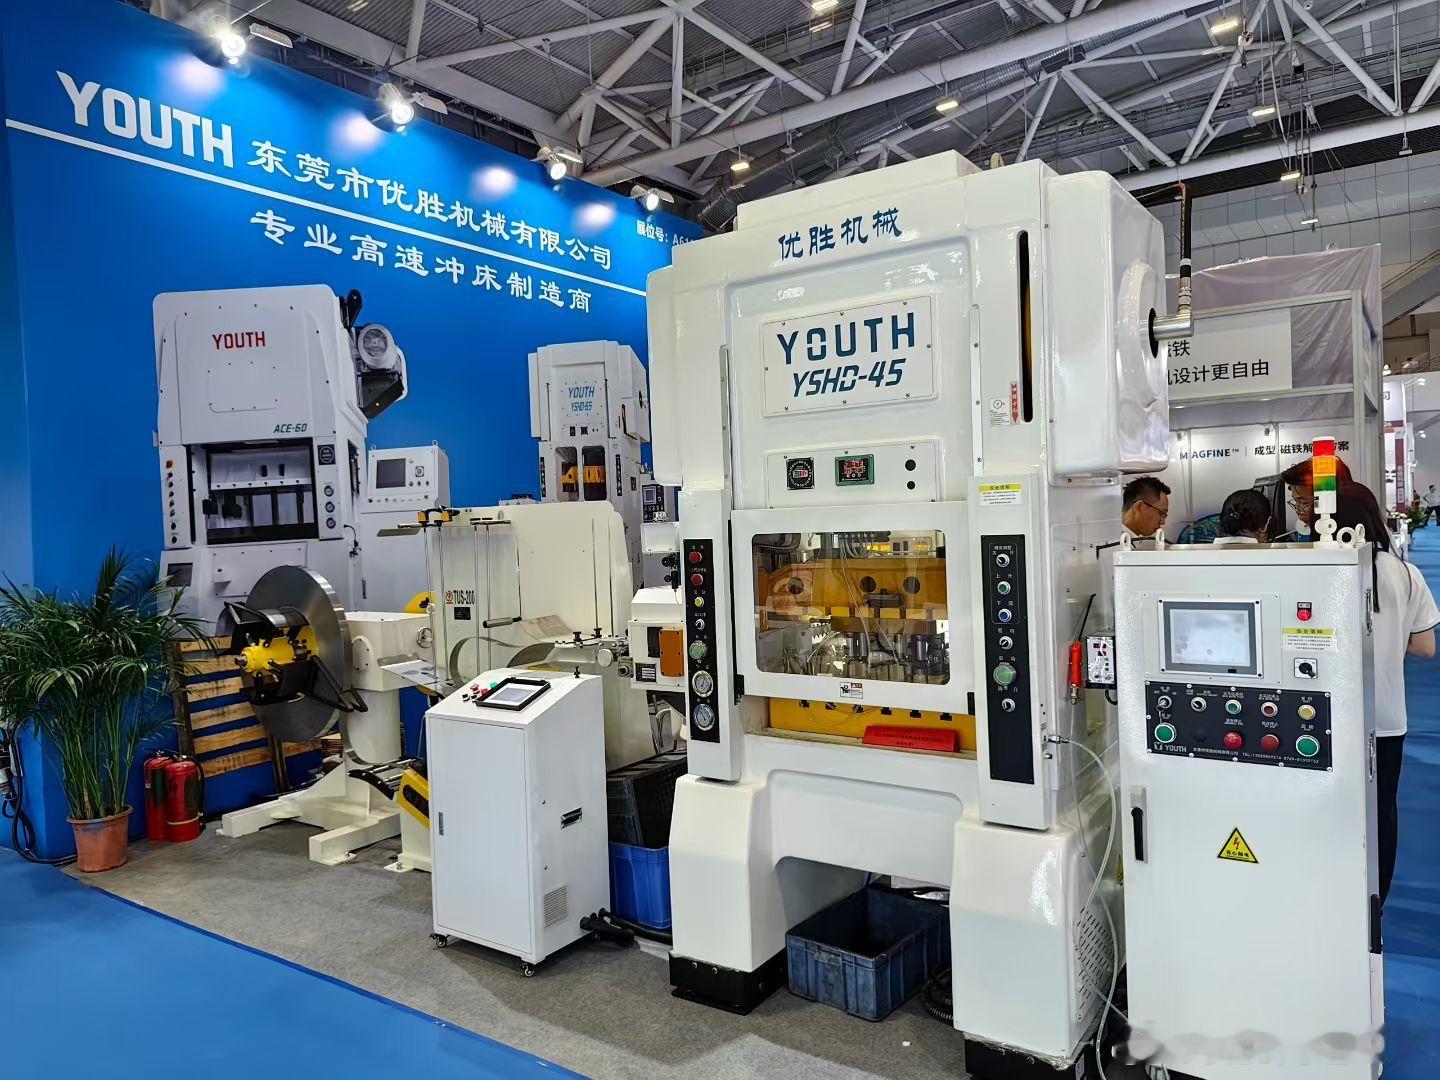
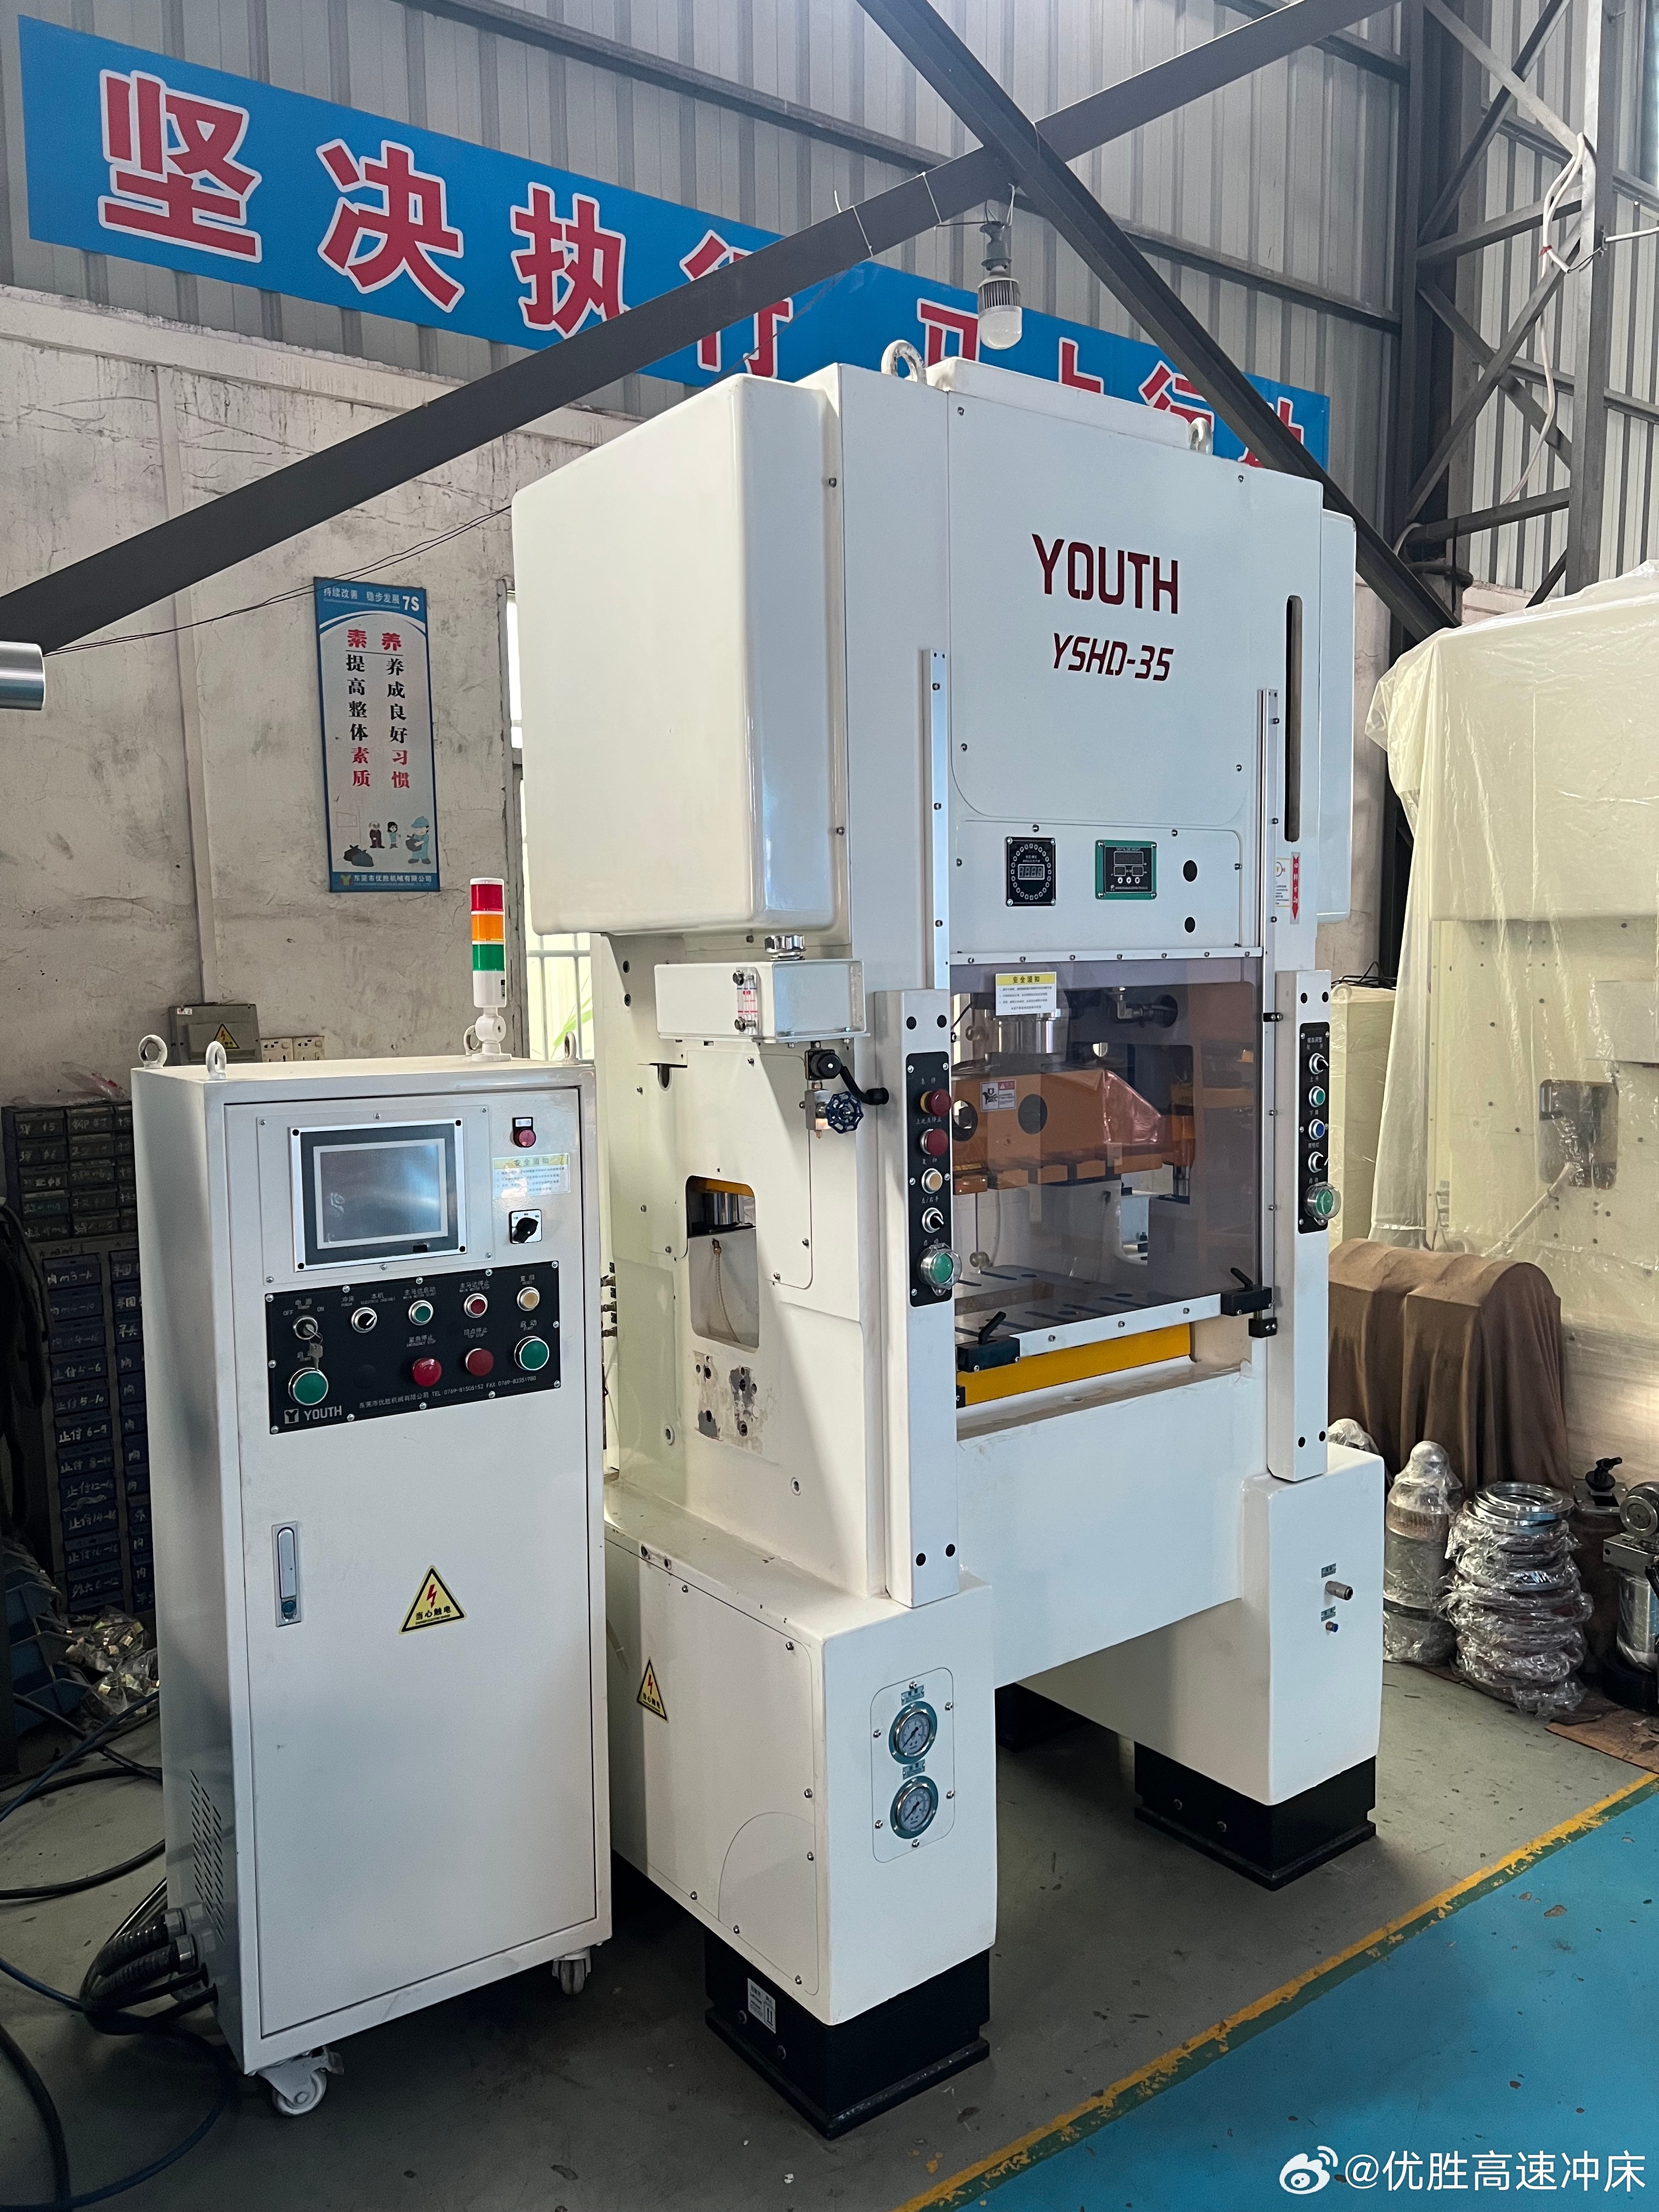
买高速冲床怎么挑厂家?实地考察看这5个地方,源头工厂给你交底
买一台高速冲床,动辄几十万上百万,用就是十年八年。很多老板踩过的坑,往往不是"买贵了",而是"选错了厂家"——机器拉回来,精度不稳、故障不断、售后找不到人,最后停产的损失远比省下的那点钱多。
今天就从一个干了十几年冲床制造的角度,把"怎么挑厂家、实地考察看什么"这件事讲透。准备采购的朋友可以对照着看,心里有个底。
---
一、先看:是真工厂,还是中间商
这是第一步,也是最容易被忽略的一步。
现在市面上有相当一部分"厂家",其实是贸易商或者贴牌商:自己没有厂房,接单后转手给别的小厂代工,赚差价。这类供应商报价可能不低,但最大的问题是**出了问题找不到源头**——机器有毛病,他得去找代工厂,代工厂又推给配套商,来回扯皮,停产一天就是一天的钱。
怎么判断?很简单,问三个问题:
- 厂子在哪、多大面积、什么时候建的?- 有没有自己的机加工车间和装配车间?- 能不能视频看厂、或者实地去看?
敢答得清清楚楚、随时欢迎上门的,基本靠谱;含糊其辞、总说"不方便参观"的,就要多留个心眼。
拿我们东莞优胜来说,2012年建厂,到现在十几年了,厂子在东莞大朗镇犀牛陂,紧挨着莞佛高速和龙大高速,导航直接能到。厂房3000平方米,机加工车间、装配车间各自独立,门口挂着牌子,随时欢迎同行来喝茶看机。做实业最重要的是坦荡,不怕看。
二、看加工设备:大件是不是自己干的
冲床这种设备,机身、滑块、工作台的加工精度,直接决定了整机精度。而这些大件的加工,靠的是龙门铣、落地镗这类大型设备。
这里有个关键区别:**有龙门铣的厂,和没有龙门铣的厂,做出来的机器是两回事。**
没有大设备的厂,大件只能全部外协加工。外协本身不是问题,问题是外协的质量你把控不了——加工厂的排期、工艺水平、检测标准,都是变量。一批件加工好了,下一批可能就差那么几丝,装配的时候师傅再怎么调,也很难调出一致性。
所以建议实地考察时,数一数车间里有没有龙门铣、落地镗这些"大件",看看它们是不是在转。我们车间这些设备都是自有的,大件加工自己把关,精度和交期都可控。另外车间配了10吨行车,吊装龙门机的大梁、立柱这些几吨重的部件完全不费劲,装配效率也高。
三、看装配师傅:机器是"装"出来的
同样的零部件,不同的人装出来,效果能差一大截。这话在冲床行业特别实在。
冲床的装配不是拧螺丝那么简单——滑块间隙的调整、导轨的刮研、齿轮的啮合间隙、离合器的接合时机,这些全靠师傅的手感和经验。刮研差几丝,跑起来震动就大;齿轮啮合没调好,噪音和磨损都会上来。
所以看厂的时候,别光看设备,也看看**装配区的师傅**。问问他们干这行多少年了,看看工位上是不是整洁有序、工具摆放是否规矩。我们这边装配龙门机的老师傅,平均入行十年以上,一台机器从部件到成品,都是固定班组跟到底,责任到人。这也是为什么我们敢承诺长期精度稳定——手艺在,底子就在。
四、看铸件和机身:刚性是精度的根
很多老板只盯着参数表看吨位和行程,却忽略了机身本身。
高速冲床每分钟几百上千次的冲击载荷,全靠机身扛着。机身刚性不够,用一段时间就会微量变形,精度自然就飘了。这就是为什么有些机器刚买回来挺准,用个一年半载就开始出问题。
机身一般分两种:钢板焊接和整体铸造。整体铸造的机身刚性和吸震性更好,长期稳定性更强,当然成本也更高。我们的龙门机用的是整体铸造机身,床身、立柱这些大铸件是外协铸造的(铸造本身需要专业资质和环保条件,行业普遍做法),但回到厂里后的机加工、时效处理、装配调试,全部在自己车间完成。
顺便说一句,时效处理这一步很关键——铸件内应力释放不彻底,装好的机器放几个月就可能变形。这也是为什么有些新机器"越用越不准"。
五、看售后:能不能落地,才是最实在的
设备买了不是结束,而是开始。再好的机器也需要保养,也难免有出状况的时候。
谈售后的时候,别只听"我们终身维护"这种话,要问具体的:
- 出问题多久能到现场?(我们的标准:东莞地区24小时内上门,广东省内及外地48小时内响应)- 易损件有没有库存?能不能发急件?(我们常规易损件常备库存,可以快递急件)- 包不包安装调试?(我们包安装调试,机器到场后师傅上门,调好试模再交付)- 平时的保养件贵不贵?(对比进口设备,日常保养件价格大概是其三分之一左右)
这几条问下来,厂家的服务成色基本就清楚了。售后不是口号,是响应速度、备件库存和工程师数量堆出来的。
---
附:三个常见的采购误区
**误区一:只看报价,不看配置。** 同样标称65吨的两台机器,一台用磨齿齿轮、进口轴承、锻打曲轴,另一台用剃齿齿轮、普通轴承、铸钢曲轴,报价能差出好几万,但后者用一两年后精度衰减和故障率会明显上升。买设备要看总持有成本,不是看开票金额。
**误区二:参数越高越好。** 冲次不是越高越好,得匹配你的材料、模具和产品结构。盲目追求高冲次,模具寿命和精度都会受影响,实际产能反而上不去。合适的才是最好的——把产品图纸和产量要求发给厂家,让工程师帮你算,比自己拍参数靠谱。
**误区三:忽略安装基础。** 冲床对地基有要求,尤其是高速机。地面没做好、减震没到位,再好的机器也发挥不出性能。正规厂家在交付前会提供地基图和技术要求,这一步千万别省。
---
附:几个采购流程上的实在建议
**关于定制。** 如果你的产品比较特殊,别硬去迁就标准机。靠谱的厂家都能按图纸定制——改吨位、加送料机、改工作台面、改行程、改落料孔、改闭模高度,这些都可以提。我们接过不少非标需求,提前把样品和图纸发过来,工程师会先帮你核算冲裁力,再定方案,比自己拍脑袋选强。
**关于交期。** 标准机一般30天左右。如果对方承诺"一周发货",要多问一句是不是现货还是翻新机;如果说"三个月",那就要确认是不是所有部件都外协、排期不可控。
**关于付款。** 行业通行的做法是定金30%,发货前付清。这个流程对双方都比较公平,遇到要求全款预付的,建议谨慎。
**关于出口经验。** 如果厂家有出口业务,通常意味着产品要过更严的认证和检验,品控体系相对更规范。我们的设备这些年出口到俄罗斯、越南、印尼、印度、埃及等国家,反过来说也是对我们品质和服务的一种背书。
---
最后说两句
选高速冲床,本质上是在选一个能陪你跑十年八年的合作伙伴。参数表上的数字谁都能写,但厂房里的设备、师傅的手艺、售后的响应速度,这些东西装不出来。
建议各位老板采购前,花半天时间去厂里转一圈:看看龙门铣在不在转,看看装配区的工位整不整洁,跟师傅聊两句,再用你自己的模具试冲一批。这半天的时间,能帮你避开后面几年的麻烦。
东莞优胜在东莞大朗,紧邻高速口,交通方便,欢迎同行随时来喝茶、看机、试模。做实业讲究实在,机器好不好,看了就知道。
(本文为行业经验分享,参数以实际机型配置为准,欢迎评论区交流采购和工艺问题。)