90%的注塑调机不良,是不懂材料特性
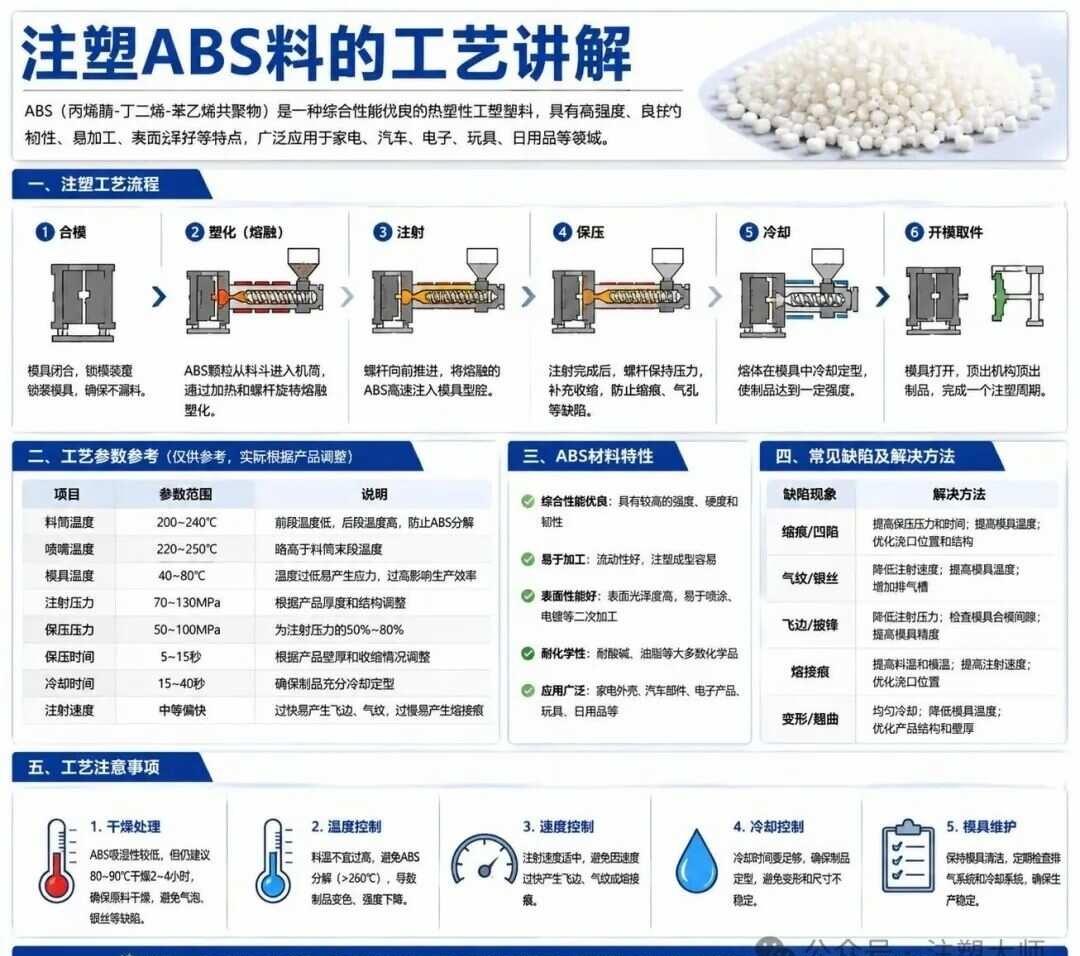
1:ABS特点是非结晶高光、韧性好、尺寸稳,工艺需要中温中、高速分段社交充足保压。常用参数料桶200到240度,模温40到50度。常见的不良缺陷,气纹银丝熔接痕缩水。
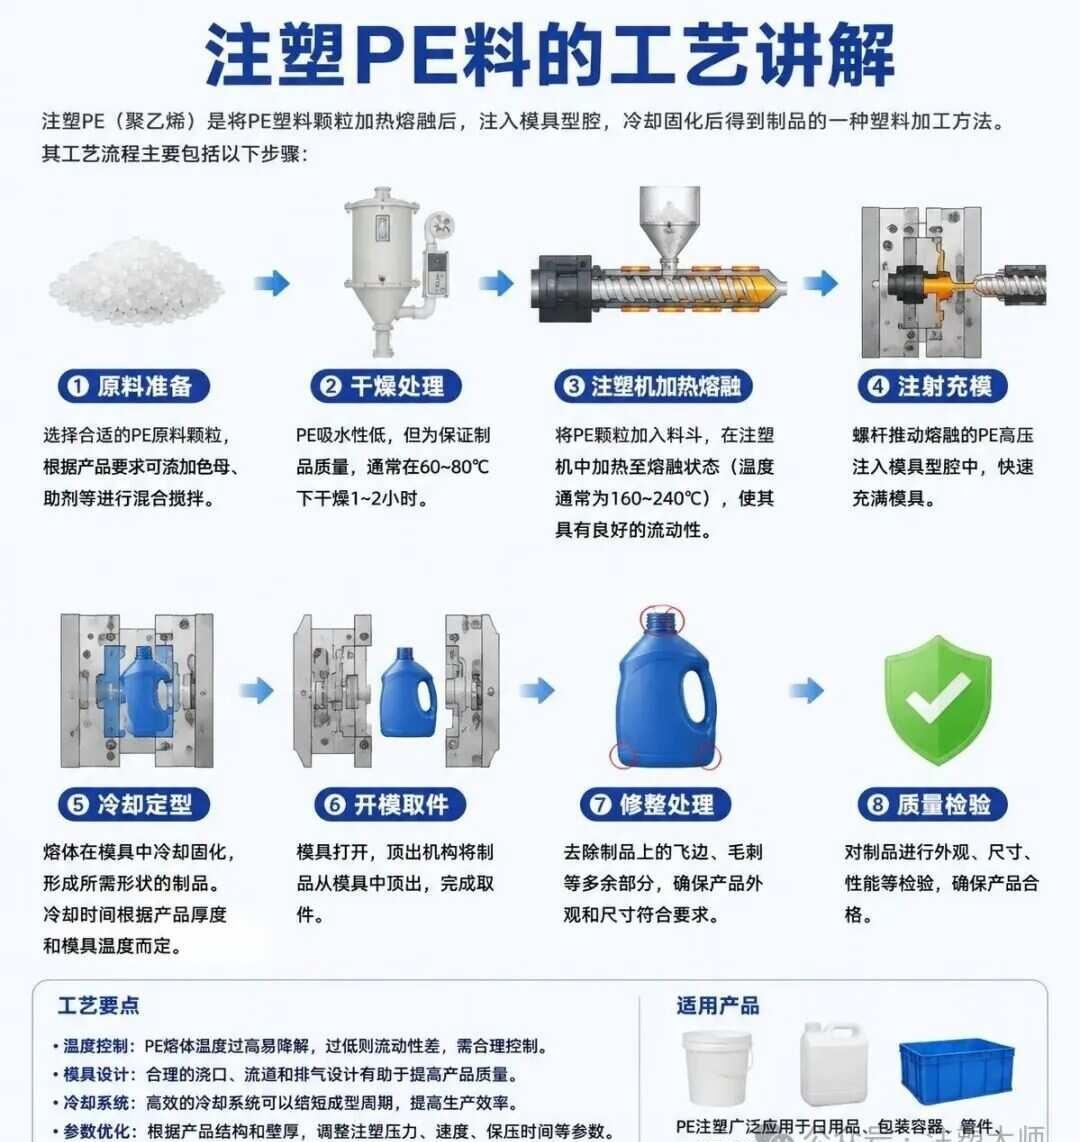
2:PE聚丙烯特点是结晶流动性好,收缩大易桥区工艺为低压中速长,保压充分,冷却参数一般微料桶180至230度,模温40到50度。常见不良缺陷,缩水凹陷,桥区尺寸不稳
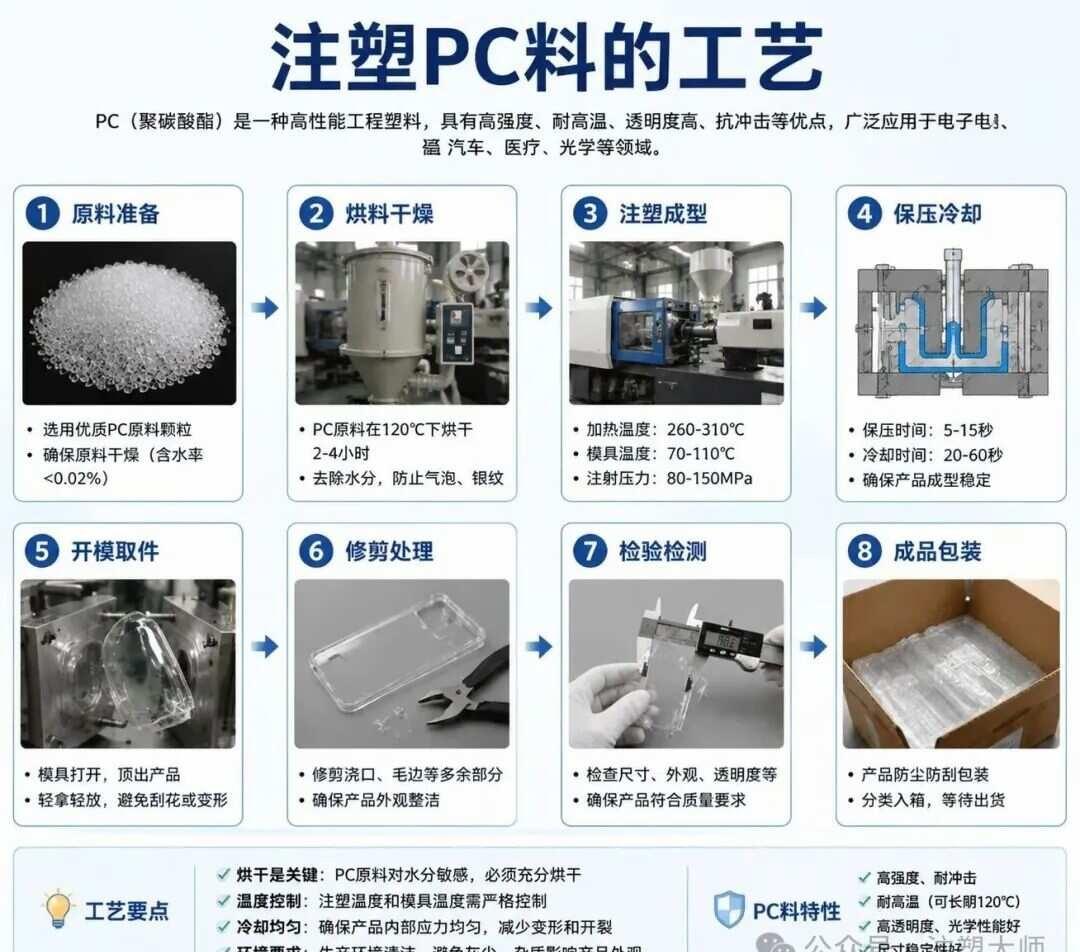
3:pc聚碳酸酯,特点是高透明、高强度,极易吸水水解,必须高温除湿烘干,全程无水成型。高模温低速高压填充,降低内应力核心工艺,干燥3到4小时,温度为120至130度料桶260到30度,模温80到120度,慢速高压平稳填充常见缺陷,水解开裂气温低温快力发白透明瑕疵
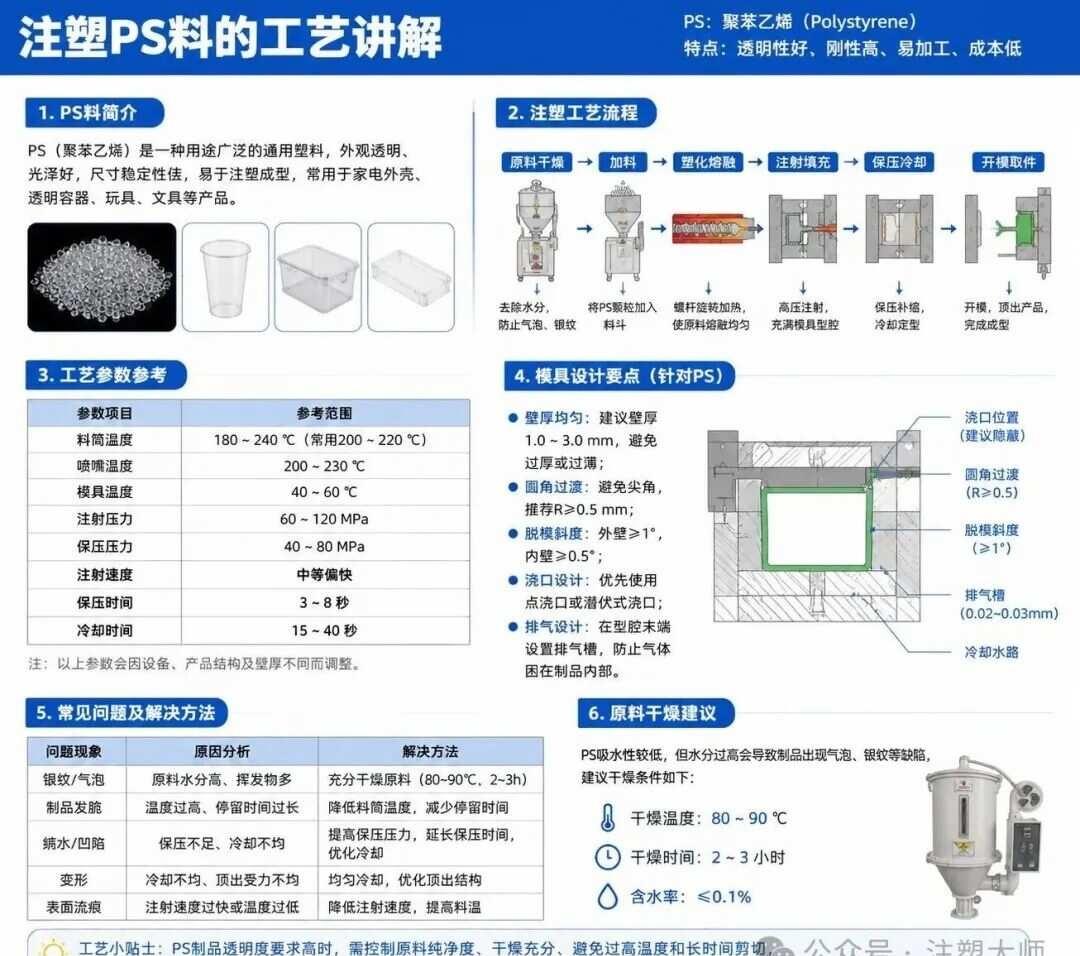
4:PS聚苯乙烯特点是透明流动好,材质脆,易应力开裂,需要中温高速充足排气短保压参数为料桶180到220度,模温30到50度常见不良缺陷,开裂、烧焦、硬裂纹
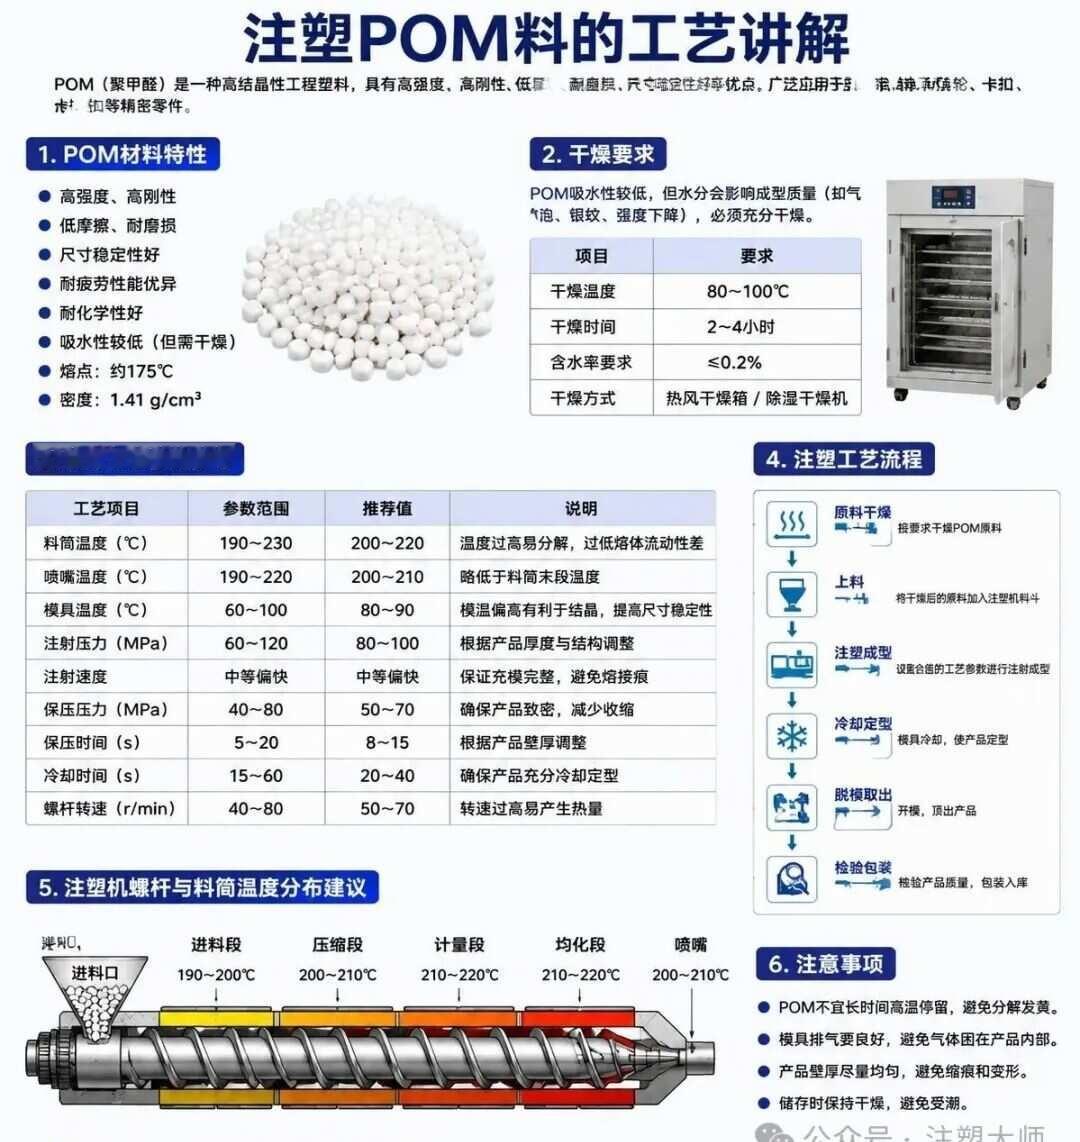
5:pom聚甲醛,特点是高硬、耐磨、收缩大,不耐高温、易分解。需要低温成型、低速高压、长保压强,排气参数为料桶170到210度,模温60到90度常见不良缺陷,烧焦、气泡、缩水,尺寸波动
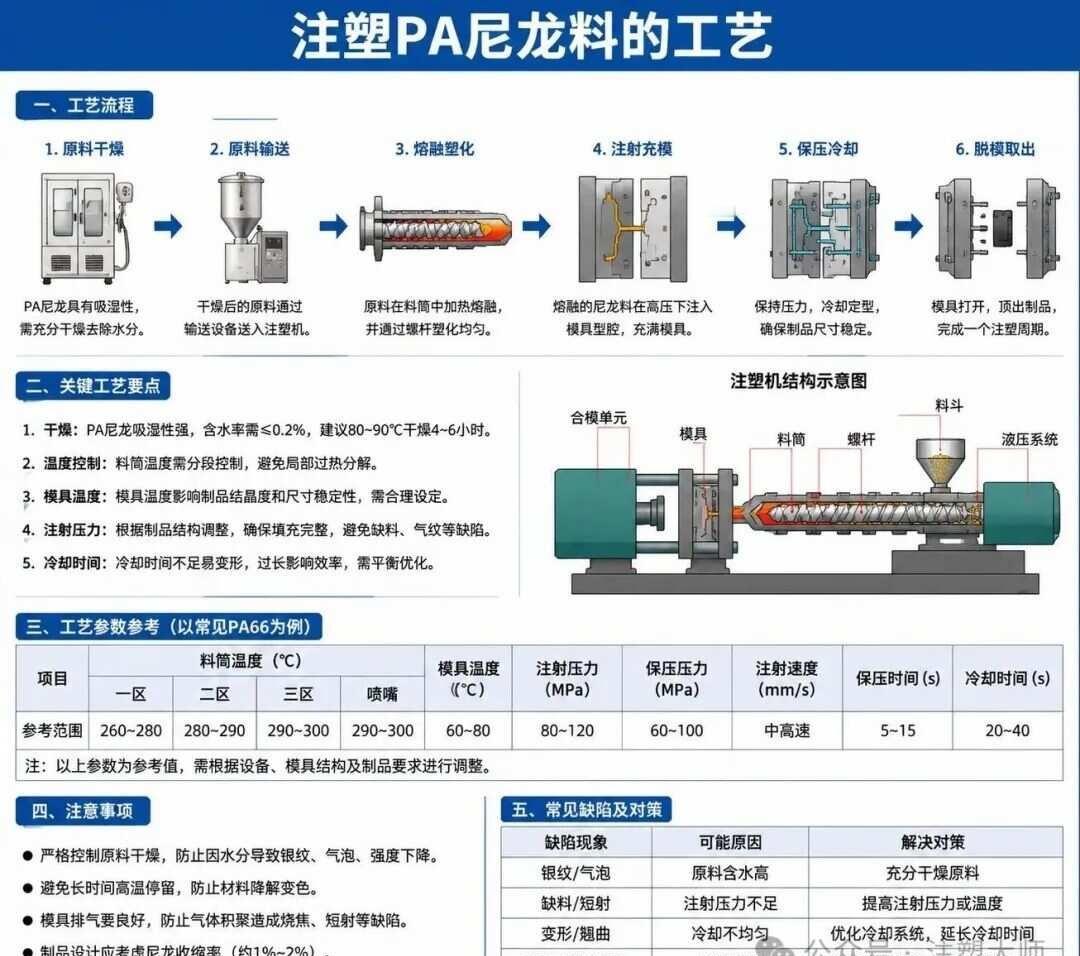
6:pa尼龙,特点是超强吸水,韧性高,结晶快,尺寸易变,需要彻底烘干,高温快速冲磨,高模温定型参数为料从220到270度,模温60到100度。常见不良缺陷,气泡银丝桥区缩水
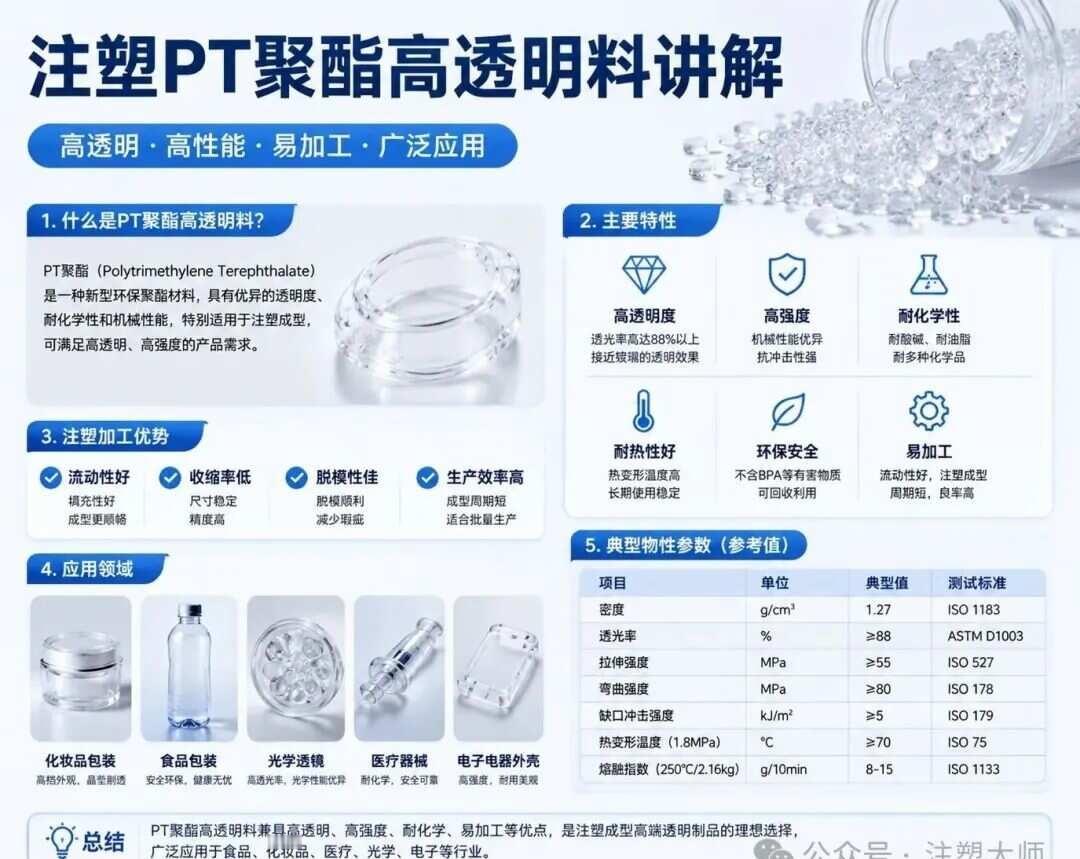
7:pt聚酯高透明,超强吸湿,遇水高温极易水解,需要超高温长时间烘干,杜绝水分核心工艺,干燥4到6小时,温度150到190度料筒温度260到190度,模温80到120度,低速高压平稳成型。常见缺陷,水解发白,气泡银丝结晶不均,透明度差
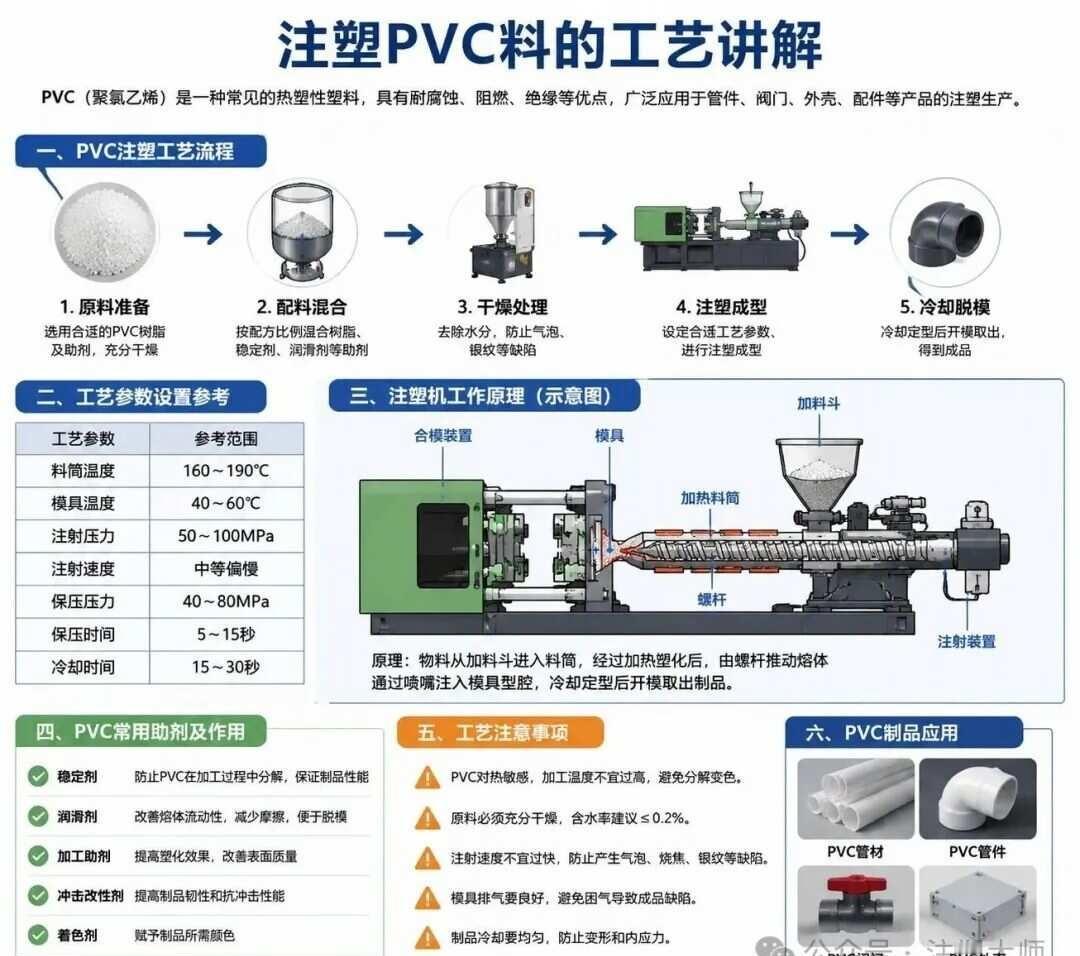
8:PVC聚氯乙烯热敏性极强,高温易分解产生腐蚀性气体,流动性一般分软质、硬质,需要低温成型,严控温度上限,杜绝局部过热分解。核心工艺,料桶160到190度,模温30到50度,低速、低压、短储料,低背压。常见缺陷,分解发黑、烧焦条纹、腐蚀模具。
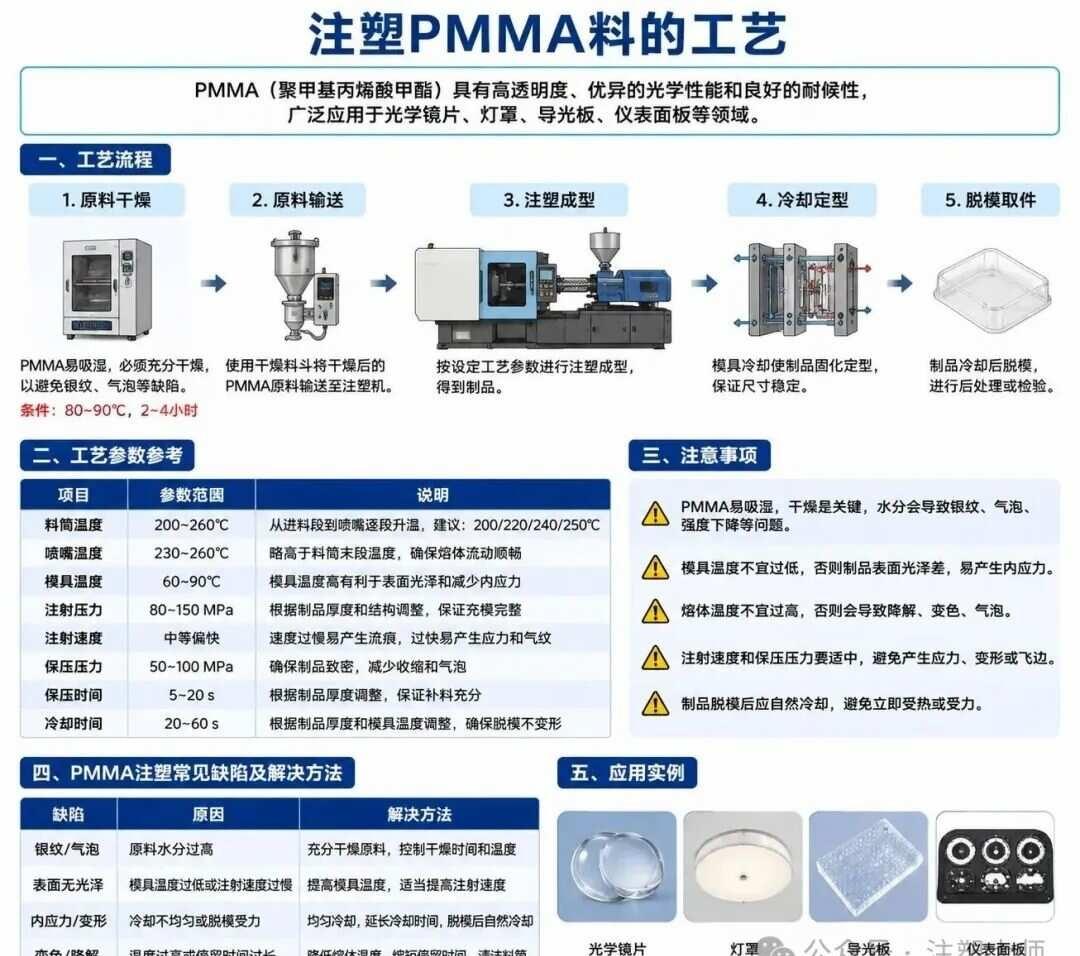
9:PMMA亚克力高透明、高硬度、脆性大、吸湿性强对工艺及敏感,易产生纹路与开裂,需要充分烘干储水材料需干燥3到4小时,温度210到250度,摩温50到80度,低速高压慢射速稳保压。常见缺陷,流纹、细纹、银丝、透光不良、应力开裂。最后做个口诀总结,吸水材料必烘干,结晶材料重保压,热敏材料控低温,透明材料稳低速,外观材料控温度与排气。材质 设计与工艺 后加工工艺 材料